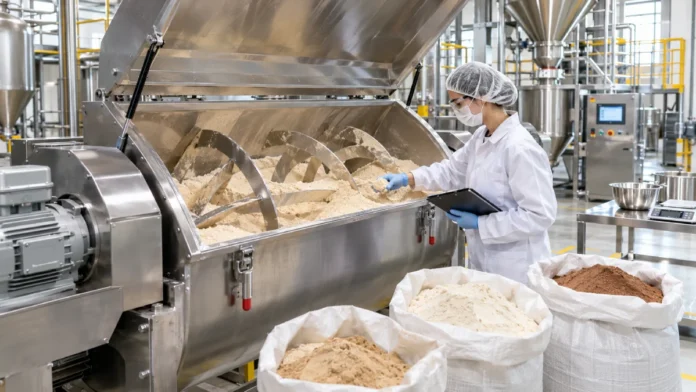
Uno de los procesos más fascinantes de la ingeniería alimentaria es convertir la leche en polvo y conseguir que recupere parte de sus propiedades al añadir agua. Para entender cómo se fabrican los batidos sustitutivos de comida, debemos partir de este mismo principio e incorporar operaciones industriales de formulación, dosificación, mezclado, acondicionamiento y conservación.
Dentro de los alimentos formulados en polvo, los batidos sustitutivos representan un ejemplo interesante de cómo la industria consigue combinar ingredientes con propiedades físicas y químicas muy diferentes. El desafío consiste en obtener un preparado cuya composición sea homogénea, que pueda almacenarse durante un periodo determinado y que presente un comportamiento adecuado al entrar en contacto con un líquido. Resolver estas cuestiones exige controlar desde el tamaño de las partículas hasta las condiciones ambientales de fabricación.
Detrás de cada envase encontramos operaciones unitarias, maquinaria especializada, sistemas automatizados y procedimientos de control de calidad. Para comprender cómo funciona este entramado industrial, vamos a recorrer las etapas de fabricación, analizar los equipos que intervienen y descubrir cómo se transforma una alimentación líquida en polvo mediante un simulador de balance de masas. También veremos qué tecnologías permiten mejorar la reconstitución del producto y proteger sus características durante el almacenamiento.
Cómo se diseña la formulación de un batido sustitutivo
Idea clave: La formulación industrial de un batido sustitutivo consiste en seleccionar y combinar ingredientes según las especificaciones del producto terminado. Los técnicos deben considerar su composición, tamaño de partícula, compatibilidad fisicoquímica, estabilidad durante el almacenamiento y comportamiento frente a las diferentes operaciones de fabricación y posterior reconstitución.
Qué ingredientes intervienen y qué función cumplen en la mezcla
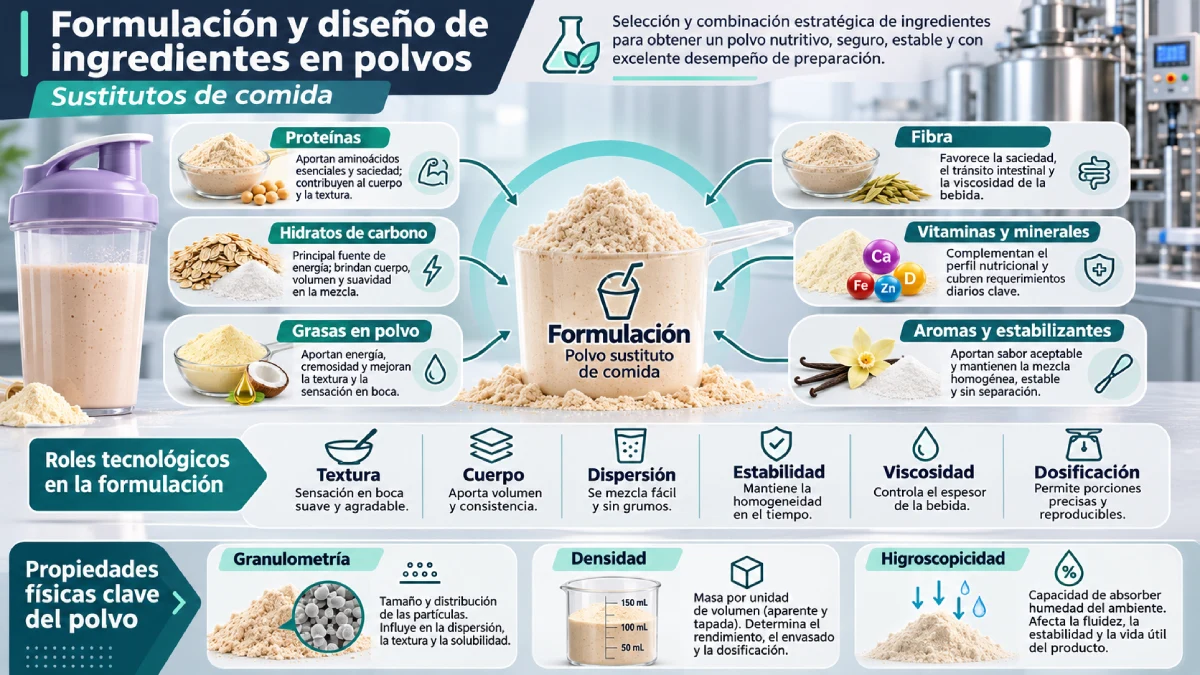
Antes de poner en funcionamiento una mezcladora industrial, el departamento técnico necesita definir qué características tendrá el preparado. Cada materia prima presenta unas propiedades que condicionan su comportamiento durante la fabricación y que pueden modificar el resultado cuando añades agua al producto terminado.
Por ejemplo, determinadas proteínas tienen dificultades para dispersarse, algunas fibras incrementan considerablemente la viscosidad y ciertos hidratos de carbono presentan una elevada tendencia a captar humedad ambiental. Estas diferencias obligan a estudiar cómo interactúan los ingredientes antes de trasladar la formulación a la planta de producción.
Desde una perspectiva tecnológica, podemos clasificar los principales componentes de la siguiente manera:
| Familia de ingredientes | Función tecnológica | Desafío durante la fabricación |
|---|---|---|
| Proteínas | Contribuyen a la estructura y la textura. | Formación de grumos y dificultades de dispersión. |
| Hidratos de carbono | Aportan sólidos y cuerpo al preparado. | Absorción de humedad y apelmazamiento. |
| Grasas en polvo | Modifican la textura e incorporan componentes lipídicos. | Oxidación y estabilidad durante el almacenamiento. |
| Fibras | Modifican la viscosidad y el comportamiento de hidratación. | Sedimentación o hidratación irregular. |
| Vitaminas y minerales | Permiten ajustar la composición especificada. | Precisión de dosificación y estabilidad química. |
| Emulgentes y estabilizantes | Modifican el comportamiento fisicoquímico de la mezcla. | Compatibilidad entre componentes. |
| Aromas | Definen determinadas características sensoriales. | Pérdida de compuestos durante el procesado. |
Esta clasificación es orientativa. Cada fabricante trabaja con formulaciones diferentes y la selección de ingredientes depende de las características que se quieran conseguir.
Desde el punto de vista empresarial, una formulación difícil de procesar puede incrementar las pérdidas de materia prima, complicar la limpieza de los equipos y reducir la productividad de la instalación. Por eso, el diseño del producto debe desarrollarse en coordinación con la ingeniería de fabricación.
Cómo se calculan las proporciones antes de fabricar un lote
Una formulación industrial suele expresarse mediante porcentajes o fracciones másicas. Sin embargo, una línea de fabricación necesita trabajar con cantidades concretas de materias primas que puedan pesarse, transportarse y dosificarse.
Para convertir una proporción porcentual en una cantidad de producto se emplea una operación matemática relativamente sencilla:
- Masa del ingrediente = masa total del lote × porcentaje del ingrediente ÷ 100
Imagina que una fábrica necesita preparar un lote de 500 kg y que uno de sus ingredientes representa el 30 % de la formulación.
El cálculo sería el siguiente:
| Parámetro | Valor |
|---|---|
| Masa total del lote | 500 kg |
| Proporción del ingrediente | 30 % |
| Operación | 500 × 30 ÷ 100 |
| Cantidad necesaria | 150 kg |
El resultado indica que deberán incorporarse teóricamente 150 kg de ese componente. La operación se repite con el resto de las materias primas hasta completar la masa prevista.
En condiciones reales, los responsables de producción también deben considerar posibles pérdidas de material durante el tamizado, la descarga de las tolvas o el transporte entre equipos.
La dificultad aumenta cuando se trabaja con componentes presentes en cantidades muy reducidas. Para visualizar estas diferencias, observa la siguiente comparación aplicada al mismo lote hipotético:
| Proporción de un ingrediente | Cantidad correspondiente a 500 kg |
|---|---|
| 30 % | 150 kg |
| 10 % | 50 kg |
| 1 % | 5 kg |
| 0,1 % | 500 g |
| 0,01 % | 50 g |
Estas cifras son ejemplos matemáticos, no una propuesta de formulación alimentaria. Sirven para comprender por qué una instalación industrial puede necesitar diferentes sistemas de pesaje y dosificación en función de las cantidades que debe incorporar.
Distribuir uniformemente 50 gramos de un componente dentro de una mezcla de 500 kg plantea un desafío operativo considerablemente distinto al de incorporar 150 kg.
Por qué la granulometría y la densidad condicionan el comportamiento del producto
Si introduces granos de diferentes tamaños en un recipiente y lo sometes a movimientos repetidos, puedes observar cómo determinadas partículas comienzan a separarse. En la industria alimentaria, este fenómeno recibe el nombre de segregación y representa uno de los principales desafíos del mezclado de productos secos.
La granulometría describe la distribución de tamaños de las partículas de un material. Esta propiedad influye en su movilidad, capacidad de mezclado y comportamiento durante la descarga de los equipos.
Una revisión científica de Ueda et al. (2023), realizada con la participación de investigadores de la Universidad Complutense de Madrid y del Instituto Politécnico de Bragança, analiza cómo las tecnologías de fabricación de alimentos en polvo condicionan las características físicas de las partículas y su posterior comportamiento durante la rehidratación.
Entre las propiedades que deben estudiarse encontramos:
- Tamaño de partícula: condiciona la movilidad del material y las posibilidades de segregación.
- Forma: influye en la fricción y el comportamiento del polvo durante su desplazamiento.
- Densidad aparente: relaciona la masa del polvo con el volumen que ocupa, incluyendo los espacios existentes entre partículas.
- Cohesión: determina la tendencia de las partículas a permanecer unidas.
- Higroscopicidad: describe la capacidad de captar humedad del ambiente.
- Porosidad: puede modificar la penetración del líquido durante la reconstitución.
Las partículas pequeñas, por ejemplo, pueden presentar fuerzas de cohesión suficientemente elevadas como para dificultar su desplazamiento por una tolva. Si además absorben humedad ambiental, aumenta la posibilidad de que aparezcan terrones o depósitos adheridos a las superficies.
Para reducir estos problemas, los fabricantes pueden acondicionar las materias primas mediante tamizado, seleccionar componentes con características físicas compatibles o realizar premezclas antes de incorporar los ingredientes minoritarios.
Cuanto mejor se conozcan las propiedades del material, más posibilidades habrá de seleccionar una maquinaria adecuada y establecer condiciones de fabricación reproducibles.
Qué procesos industriales intervienen en la fabricación de batidos en polvo
Idea clave: Los batidos en polvo pueden fabricarse mediante la dosificación y el mezclado de ingredientes secos previamente elaborados, o mediante rutas que incorporan la preparación y el secado de una alimentación líquida. La selección de operaciones industriales depende de la formulación, las propiedades del material y las características buscadas en el producto terminado.
Secado por atomización: cómo se transforma un líquido en polvo
Para comprender realmente cómo se fabrican los batidos sustitutivos de comida, merece la pena detenerse en una de las tecnologías más interesantes de la ingeniería alimentaria: el secado por atomización, conocido internacionalmente como spray drying.
Este proceso permite transformar disoluciones, emulsiones y suspensiones líquidas en partículas sólidas mediante la evaporación controlada del agua.
Si recorrieras una instalación industrial de atomización, encontrarías una secuencia de operaciones similar a la siguiente:
- Preparación de la alimentación líquida. Los componentes se dispersan, disuelven o emulsionan en función de sus características.
- Bombeo. El líquido se transporta hacia el sistema de atomización mediante un caudal controlado.
- Formación de gotas. Una boquilla o un atomizador rotativo fragmenta la corriente líquida en pequeñas gotas.
- Contacto con aire caliente. Las gotas entran en una cámara donde circula aire acondicionado térmicamente.
- Evaporación del agua. La transferencia de calor y de masa permite reducir progresivamente la humedad de las gotas.
- Recuperación del polvo. Los sólidos se separan de la corriente de aire mediante ciclones, filtros u otros sistemas adecuados.
La lógica física del proceso resulta particularmente interesante. Cuando divides un volumen de líquido en miles de pequeñas gotas, incrementas considerablemente su superficie total de contacto con el aire. Esta mayor superficie facilita el intercambio térmico y puede acelerar la evaporación.
Durante el secado, el calor se transfiere desde el aire hacia las gotas, mientras que el agua evaporada pasa a la corriente gaseosa. Ambos fenómenos ocurren simultáneamente.
Las características del polvo obtenido dependen de diversas variables:
| Variable de proceso | Influencia sobre la operación |
|---|---|
| Concentración inicial de sólidos | Condiciona la cantidad de polvo potencialmente obtenida. |
| Viscosidad del líquido | Influye en el bombeo y la formación de gotas. |
| Tamaño de gota | Modifica la superficie disponible para el secado. |
| Temperatura del aire | Influye en la transferencia de calor y la evaporación. |
| Caudal de alimentación | Modifica la carga de trabajo del secadero. |
| Humedad residual | Condiciona determinadas propiedades del polvo terminado. |
| Recuperación de partículas | Determina la cantidad de producto recogido. |
Debes tener presente que la temperatura del aire caliente no equivale necesariamente a la temperatura alcanzada por las partículas. Mientras se produce la evaporación, parte de la energía transferida se destina al cambio de estado del agua.
Según explica Ana Valera (2025), del centro tecnológico AINIA, la atomización permite ajustar características como el tamaño, la forma y la humedad residual de las partículas. El centro dispone de un equipo piloto con capacidad para evaporar 10 kg de agua por hora, destinado al desarrollo y escalado de estos procesos.
Una instalación piloto permite estudiar el comportamiento de una formulación antes de trasladarla a equipos de mayor capacidad. Esto ayuda a reducir la incertidumbre tecnológica y a evaluar la viabilidad del proceso antes de comprometer una inversión industrial.
Además, no todos los preparados sustitutivos necesitan pasar íntegramente por una torre de atomización. La tecnología puede utilizarse previamente para obtener ingredientes proteicos, grasas encapsuladas, aromas u otros componentes que se incorporarán después mediante mezclado en seco.
Cómo calcular la cantidad de polvo que produce un secadero
El principio de conservación de la masa permite estimar cuánta materia sólida puede recuperarse a partir de una alimentación líquida.
Para realizar este cálculo utilizaremos un modelo simplificado con las siguientes variables:
| Variable | Significado |
|---|---|
| Ma | Masa inicial de alimentación líquida. |
| Xs | Fracción másica inicial de sólidos. |
| Xh | Fracción de humedad residual del polvo. |
| R | Fracción de recuperación del producto. |
| Ms | Masa inicial de sólidos. |
| Mp | Producción teórica de polvo. |
| Mr | Masa de polvo recuperado. |
| Mnr | Masa de polvo no recuperado. |
| Me | Masa de agua evaporada. |
Las ecuaciones del balance son:
- Masa inicial de sólidos: Ms = Ma × Xs
- Producción teórica de polvo: Mp = Ms ÷ (1 − Xh)
- Polvo recuperado: Mr = Mp × R
- Polvo no recuperado: Mnr = Mp − Mr
- Agua evaporada: Me = Ma − Mp
Las concentraciones y los porcentajes de recuperación deben introducirse como fracciones decimales.
Ejemplo práctico de secado por atomización
Supongamos que disponemos de 100 kg de alimentación líquida con un contenido de sólidos del 25 %. El objetivo hipotético consiste en obtener un polvo con una humedad residual del 4 % y una recuperación del 90 %.
| Concepto | Operación | Resultado |
|---|---|---|
| Sólidos iniciales | 100 × 0,25 | 25,00 kg |
| Producción teórica de polvo | 25 ÷ 0,96 | 26,04 kg |
| Polvo recuperado | 26,0417 × 0,90 | 23,44 kg |
| Polvo no recuperado | 26,0417 − 23,4375 | 2,60 kg |
| Agua evaporada | 100 − 26,0417 | 73,96 kg |
Si sumamos las corrientes de salida, podemos comprobar el principio de conservación de la masa:
- 73,96 + 23,44 + 2,60 = 100 kg
Este modelo presupone que los sólidos se conservan durante el secado y que las dos fracciones de polvo presentan la misma humedad residual. Las cantidades son hipotéticas y no representan las condiciones operativas de una instalación concreta.
Del líquido al polvo
Modifica las variables y descubre cómo cambian los resultados del secado por atomización. Experimenta con el principio de conservación de la masa aplicado a una operación unitaria de ingeniería alimentaria.
Ejemplo de balance de masas
Para una alimentación de 100 kg, una concentración de sólidos del 25 %, una humedad residual del 4 % y una recuperación del polvo del 90 %, se obtienen los siguientes resultados.
| Magnitud | Resultado |
|---|---|
| Sólidos iniciales | 25,00 kg |
| Producción teórica | 26,04 kg |
| Polvo recuperado | 23,44 kg |
| Polvo no recuperado | 2,60 kg |
| Agua evaporada | 73,96 kg |
| Balance total de salida | 100,00 kg |
Puedes reproducir estos cálculos mediante las fórmulas del apartado de metodología. La simulación interactiva requiere JavaScript.
Escenario ilustrativo: los valores iniciales y los intervalos seleccionables tienen una finalidad exclusivamente didáctica. No representan una configuración industrial validada.
Variables del proceso
Representación conceptual de la atomización, la evaporación del agua y la recuperación del polvo. Los valores corresponden al balance de materia de la alimentación. No se incluyen la masa del aire de secado ni sus balances térmico y de humedad. El esquema tampoco representa la configuración física de una instalación industrial concreta.
Resultados de la simulación
- Sólidos iniciales
- 25,00 kg Materia seca presente en la alimentación
- Producción teórica de polvo
- 26,04 kg Incluye la humedad residual
- Polvo recuperado
- 23,44 kg Producto recuperado según el modelo
- Agua evaporada
- 73,96 kg Agua separada de la alimentación
- Agua evaporada
- — —
- Polvo recuperado
- — —
- Polvo no recuperado
- — —
Entrada: 100,00 kg · Salida: 100,00 kg
Diferencia numérica: 0,00 kg
Las proporciones se calculan respecto a la masa inicial de alimentación. El redondeo visual puede producir pequeñas diferencias en la suma de las cifras mostradas.
Interpretación del resultado
- Rendimiento másico del producto recuperado
- 23,44 %
- Recuperación respecto al polvo teórico
- 90,00 %
El rendimiento másico compara el polvo recuperado con la masa de alimentación. La recuperación compara el polvo recuperado con la producción teórica. Ninguno de estos indicadores representa la eficiencia energética de la instalación.
Metodología de cálculo y supuestos del modelo
El simulador aplica un balance de masas simplificado a la alimentación líquida. Se considera que los sólidos no se evaporan, que no existen reacciones que modifiquen su masa y que el polvo recuperado y el no recuperado presentan la misma humedad residual.
| Variable | Significado |
|---|---|
| Ma | Masa de alimentación líquida, en kg. |
| Xs | Fracción másica de sólidos iniciales. |
| Xh | Fracción de humedad residual en base húmeda. |
| R | Fracción de polvo recuperado. |
| Ms | Masa inicial de sólidos, en kg. |
| Mp | Producción teórica de polvo, en kg. |
| Mr | Masa de polvo recuperado, en kg. |
| Mnr | Masa de polvo no recuperado, en kg. |
| Me | Masa de agua evaporada, en kg. |
Los porcentajes introducidos se dividen entre 100 antes de utilizarlos como fracciones en las ecuaciones.
Masa inicial de sólidos
Ms = Ma × Xs
Producción teórica de polvo
Mp = Ms ÷ (1 − Xh)
Polvo recuperado
Mr = Mp × R
Polvo no recuperado
Mnr = Mp − Mr
Agua evaporada
Me = Ma − Mp
Comprobación del balance total
Ma = Me + Mr + Mnr
Rendimiento másico recuperado
Y = (Mr ÷ Ma) × 100
Para que el modelo represente una separación de agua sin adición externa, la concentración de sólidos y la humedad residual, expresadas como fracciones, deben cumplir:
Xs + Xh ≤ 1
Si la suma es superior a uno, el resultado exigiría añadir agua en lugar de evaporarla. Si la suma es igual a uno, el modelo obtiene una evaporación nula. La viabilidad matemática no implica la viabilidad industrial de las condiciones elegidas.
Cómo funciona el balance de masas en el secado por atomización: la masa de sólidos iniciales y la humedad residual determinan la producción teórica de polvo. La recuperación del producto establece qué fracción de esa producción se aprovecha. El agua evaporada y las dos corrientes de polvo deben sumar la masa de alimentación procesada.
Al experimentar con estas variables, podrás observar que aumentar la concentración inicial de sólidos incrementa la cantidad teórica de polvo. Mejorar la recuperación, por su parte, permite aprovechar una proporción mayor del material generado.
Desde una perspectiva empresarial, ambas cuestiones tienen consecuencias económicas diferentes. Concentrar la alimentación puede reducir la cantidad de agua que debe evaporarse por kilogramo de sólido, aunque una viscosidad excesiva puede dificultar la atomización. Mejorar la recuperación reduce las pérdidas de producto, pero ese porcentaje no debe confundirse con la eficiencia energética del secadero.
Dosificación, mezclado industrial y homogeneización de ingredientes
Cuando las materias primas llegan a la fábrica en formato seco, comienza una ruta de fabricación diferente. Los ingredientes deben identificarse, pesarse y trasladarse hacia los equipos de mezclado siguiendo las instrucciones establecidas para cada lote.
En una instalación automatizada, estas operaciones pueden coordinarse mediante sistemas de control que registran las cantidades incorporadas y la secuencia de fabricación. La finalidad consiste en reducir la variabilidad operativa y facilitar la reproducción de las condiciones de producción.
Los principales equipos que pueden intervenir son:
| Equipo industrial | Función |
|---|---|
| Tolvas de alimentación | Almacenan temporalmente y suministran materias primas. |
| Básculas y células de carga | Permiten medir la masa incorporada. |
| Dosificadores gravimétricos | Regulan el suministro de ingredientes según su masa. |
| Tamices industriales | Clasifican partículas y retiran determinados agregados. |
| Mezcladoras de cintas | Distribuyen los componentes mediante elementos helicoidales. |
| Mezcladoras de palas | Desplazan y combinan los materiales dentro del equipo. |
| Sistemas de extracción de polvo | Captan partículas suspendidas durante la manipulación. |
La dosificación gravimétrica resulta especialmente interesante porque permite controlar la cantidad de material incorporado a partir de su masa. Frente a una dosificación exclusivamente volumétrica, reduce la dependencia de las variaciones de densidad aparente del polvo.
Respecto al mezclado, una de las decisiones industriales consiste en determinar durante cuánto tiempo debe funcionar el equipo y qué cantidad de producto puede procesar en cada operación.
Los principales factores que deben evaluarse incluyen:
- Tiempo y velocidad de mezclado.
- Grado de llenado del equipo.
- Orden de incorporación de las materias primas.
- Diferencias de tamaño y densidad entre partículas.
- Necesidad de realizar premezclas.
- Comportamiento del material durante la descarga.
Aumentar indiscriminadamente el tiempo de mezclado supone consumir más energía y reducir la capacidad productiva de la instalación. Además, dependiendo de las propiedades de los materiales y del equipo utilizado, prolongar la operación puede favorecer determinados fenómenos de segregación.
Existe otro problema que merece especial atención. Una mezcla puede presentar una homogeneidad satisfactoria en el interior del equipo y comenzar a separarse durante su transporte hacia la envasadora.
Por eso, verificar la composición únicamente a la salida del mezclador puede resultar insuficiente. También hay que estudiar cómo afectan la geometría de las tolvas, los sistemas de transporte y las operaciones de llenado a la distribución de los componentes.
Aglomeración y acondicionamiento: cómo se mejora la preparación del batido
Cuando introduces una cucharada de preparado alimenticio en un vaso de agua, puedes encontrar partículas que se hunden rápidamente, otras que permanecen flotando y pequeños agregados que tardan en desaparecer.
Estas diferencias están relacionadas con las propiedades físicas del polvo y pueden modificarse durante su fabricación.
La ingeniería alimentaria distingue cuatro fenómenos que ayudan a entender este comportamiento:
| Propiedad | Qué sucede durante la preparación |
|---|---|
| Humectabilidad | El líquido entra en contacto y moja la superficie de las partículas. |
| Hundimiento | Las partículas penetran por debajo de la superficie del líquido. |
| Dispersabilidad | Los agregados se desintegran y las partículas se distribuyen por el medio. |
| Solubilidad | Los componentes solubles se incorporan a la disolución a escala molecular. |
Estos fenómenos pueden solaparse durante la agitación. Además, determinados componentes permanecen suspendidos o dispersos sin llegar a disolverse completamente.
Una de las tecnologías empleadas para modificar estas propiedades es la aglomeración en lecho fluidizado. Su funcionamiento se basa en mantener las partículas suspendidas mediante una corriente ascendente de aire.
Durante la operación se puede pulverizar una cantidad controlada de agua o una solución aglutinante. Las partículas humedecidas entran en contacto, se adhieren entre sí y forman estructuras de mayor tamaño que posteriormente se secan.
El procedimiento puede resumirse en cinco etapas:
- Introducción del polvo en el equipo.
- Fluidización de las partículas mediante una corriente de aire.
- Humectación controlada de su superficie.
- Formación y crecimiento de aglomerados.
- Secado y estabilización de las nuevas estructuras.
Aunque pueda parecer contradictorio, agrupar partículas pequeñas en estructuras de mayor tamaño puede facilitar su reconstitución. Cuando los aglomerados presentan una estructura porosa adecuada, el líquido encuentra canales por los que penetrar hacia su interior.
Esta propiedad explica el interés industrial de las tecnologías de instantización. Sin embargo, el resultado depende de las características del ingrediente, de la estructura del aglomerado y de las condiciones empleadas durante el proceso.
Una investigación de García Alarcón et al. (2025), con participación de la Universidad de Murcia y del Instituto de Investigación y Tecnología Agroalimentarias, evaluó la aglomeración en lecho fluidizado de preparados en polvo elaborados con frutas, verduras y proteínas de suero. El procedimiento permitió incorporar extractos de romero con una recuperación del ácido rosmarínico cercana al 100 % y escasas alteraciones en las propiedades físicas analizadas, aunque fue necesario considerar su influencia sobre el sabor.
Este ejemplo permite comprender las posibilidades de la aglomeración como herramienta para modificar las características de un producto e incorporar determinados ingredientes.
En función de la formulación, una fábrica puede integrar estas operaciones dentro de diferentes rutas tecnológicas:
| Característica | Mezclado de ingredientes secos | Fabricación con atomización |
|---|---|---|
| Materia prima principal | Ingredientes previamente elaborados en polvo. | Alimentación líquida e ingredientes complementarios. |
| Operación principal | Dosificación y mezclado. | Secado y recuperación de partículas. |
| Equipamiento habitual | Tolvas, dosificadores y mezcladoras. | Depósitos, bombas, atomizadores y separadores. |
| Acondicionamiento | Tamizado o aglomeración, cuando proceda. | Ajuste de las propiedades del polvo obtenido. |
| Desafío operativo | Homogeneidad y prevención de la segregación. | Transferencia térmica, humedad y recuperación. |
Explora la fábrica
Selecciona una ruta industrial y pulsa sobre sus equipos para conocer el funcionamiento de cada operación.
Despliega las fichas para consultar cada operación. La navegación gráfica requiere JavaScript.
Ruta A — Mezclado de ingredientes secos
Recepción de materias primas
Identificación, recepción y verificación de las materias primas que formarán parte del alimento en polvo.
- Equipos industriales
- Tolvas, estaciones de descarga de sacos, silos y sistemas de pesaje.
- Variables de proceso
- Identidad, trazabilidad, humedad, integridad de los envases y conformidad con las especificaciones de entrada.
- Posibles desviaciones
- Ingredientes incorrectos, deterioro, contaminación o materias primas fuera de especificación.
- Efecto sobre el producto final
- Condiciona la composición, la calidad inicial y la estabilidad de la formulación.
Acondicionamiento y dosificación
Los ingredientes se preparan, cuando procede, y se incorporan en las cantidades previstas por la formulación.
- Equipos industriales
- Dosificadores gravimétricos, básculas, tolvas, tornillos alimentadores y tamices cuando sean necesarios.
- Variables de proceso
- Masa dosificada, precisión del pesaje, fluidez, secuencia de incorporación y tamaño de partícula.
- Posibles desviaciones
- Errores de formulación, alimentación irregular, formación de puentes en las tolvas o pesajes incorrectos.
- Efecto sobre el producto final
- Determina la proporción de los ingredientes y contribuye a la reproducibilidad entre lotes.
Premezclado (si procede)
Determinados ingredientes presentes en pequeñas proporciones pueden mezclarse previamente con una fracción de la formulación antes de incorporarse al conjunto.
- Equipos industriales
- Premezcladoras de pequeña capacidad, mezcladoras en V u otros equipos adecuados para la formulación.
- Variables de proceso
- Proporciones, orden de incorporación, tiempo de mezclado y diferencias de densidad y tamaño de partícula.
- Posibles desviaciones
- Distribución irregular de ingredientes minoritarios, aglomerados o segregación durante las transferencias.
- Efecto sobre el producto final
- Puede favorecer la dispersión de componentes presentes en cantidades reducidas y facilitar la homogeneidad final.
Mezclado principal
Los ingredientes secos se redistribuyen dentro de la cámara de mezclado. En una mezcladora de cintas, los elementos helicoidales desplazan el material en diferentes direcciones.
- Equipos industriales
- Mezcladoras de cintas, palas u otros sistemas de mezclado de sólidos seleccionados según el producto.
- Variables de proceso
- Tiempo y velocidad de mezclado, grado de llenado, geometría del equipo, secuencia de carga y descarga.
- Posibles desviaciones
- Mezclado insuficiente, zonas de baja circulación del material o segregación durante la descarga y el transporte.
- Efecto sobre el producto final
- Influye en la homogeneidad de la mezcla, la uniformidad de composición y la consistencia entre porciones.
Acondicionamiento final (si procede)
La mezcla puede someterse a operaciones adicionales destinadas a controlar sus características físicas antes del envasado.
- Equipos industriales
- Tamices, sistemas de desaglomeración y equipos de acondicionamiento compatibles con las características de la mezcla.
- Variables de proceso
- Distribución granulométrica, fluidez, presencia de grumos y condiciones ambientales.
- Posibles desviaciones
- Grumos persistentes, generación excesiva de partículas finas, segregación o alteración de la granulometría.
- Efecto sobre el producto final
- Puede modificar la facilidad de dosificación, la textura y el comportamiento del polvo durante su preparación.
Envasado
El alimento en polvo se dosifica en su envase, se cierra y se identifica con los datos correspondientes al lote.
- Equipos industriales
- Envasadoras de polvo, dosificadores por tornillo, sistemas de pesaje, cierre y codificación.
- Variables de proceso
- Masa neta, integridad del cierre, material del envase, humedad ambiental y correspondencia del etiquetado.
- Posibles desviaciones
- Errores de llenado, cierres defectuosos, presencia de polvo en la zona de sellado o etiquetado incorrecto.
- Efecto sobre el producto final
- Influye en la protección del alimento, la conservación de sus características y la trazabilidad.
Liberación del lote
Se revisan los registros de fabricación y los resultados de las verificaciones aplicables antes de autorizar la salida del lote.
- Equipos industriales y de laboratorio
- Instrumentos de muestreo, sistemas de análisis y herramientas de gestión documental y trazabilidad.
- Variables de proceso
- Conformidad con las especificaciones, composición, resultados analíticos y revisión de los registros del lote.
- Posibles desviaciones
- Resultados fuera de especificación, documentación incompleta o incidencias de fabricación sin resolver.
- Efecto sobre el producto final
- Permite decidir si el lote cumple los requisitos establecidos para su liberación o necesita otra gestión.
Ruta B — Fabricación con atomización
Preparación de la alimentación líquida
Se prepara una alimentación líquida con las características necesarias para su posterior atomización. Según el producto, esta preparación puede incluir disolución, dispersión, homogeneización, concentración o tratamientos térmicos específicos.
- Equipos industriales
- Tanques agitados, bombas, homogeneizadores, intercambiadores de calor o concentradores, según el proceso.
- Variables de proceso
- Concentración de sólidos, viscosidad, temperatura, estabilidad y uniformidad de la alimentación.
- Posibles desviaciones
- Dispersión insuficiente, separación de fases, variaciones de concentración o viscosidad inadecuada.
- Efecto sobre el producto final
- Condiciona la formación de gotas, el comportamiento durante el secado y las características del polvo.
Secado por atomización
La alimentación líquida se dispersa en gotas mediante un atomizador y entra en contacto con una corriente de aire caliente. La evaporación del agua permite obtener partículas con una determinada humedad residual.
- Equipos industriales
- Torre de secado, boquilla o atomizador rotativo, sistema de alimentación y circuito de aire de secado.
- Variables de proceso
- Temperaturas de entrada y salida, características de las gotas, caudal de alimentación, concentración de sólidos y flujo de aire.
- Posibles desviaciones
- Secado insuficiente, adherencias en las paredes, alteraciones térmicas del producto o distribución irregular del tamaño de partículas.
- Efecto sobre el producto final
- Influye en la humedad residual, la densidad, la morfología de las partículas y sus propiedades de reconstitución.
Separación y recuperación del polvo
Las partículas arrastradas por el aire de secado se separan mediante sistemas de recuperación. Un ciclón utiliza el movimiento rotacional de la corriente para favorecer la separación de partículas y gas.
- Equipos industriales
- Separadores ciclónicos, filtros de mangas y sistemas de recogida de polvo, según el diseño de la instalación.
- Variables de proceso
- Caudal de aire, tamaño de las partículas, pérdida de carga y condiciones de funcionamiento del separador.
- Posibles desviaciones
- Arrastre de partículas finas, acumulaciones de producto, obstrucciones o recuperación insuficiente.
- Efecto sobre el producto final
- Afecta a la cantidad de polvo recuperado y puede influir en su distribución granulométrica.
Incorporación de otros ingredientes (si procede)
El polvo obtenido puede actuar como base de una formulación a la que se añaden otros ingredientes secos. Esta operación depende de la receta y de las necesidades del producto.
- Equipos industriales
- Tolvas, básculas, dosificadores y sistemas de incorporación de ingredientes minoritarios.
- Variables de proceso
- Proporciones, precisión del pesaje, compatibilidad física, secuencia de incorporación y trazabilidad.
- Posibles desviaciones
- Errores de dosificación, incorporación de ingredientes incorrectos o contaminación cruzada.
- Efecto sobre el producto final
- Modifica la composición definitiva y las características previstas en la formulación.
Mezclado y acondicionamiento (si procede)
Dependiendo de las características buscadas, el polvo puede mezclarse, enfriarse, someterse a secado complementario o acondicionarse mediante aglomeración. Estas operaciones no tienen necesariamente una posición fija en todas las instalaciones.
- Equipos industriales
- Mezcladoras, lechos fluidizados, sistemas de aglomeración, enfriamiento y clasificación de partículas.
- Variables de proceso
- Temperatura y caudal de aire, humedad, granulometría, tiempo de permanencia y homogeneidad.
- Posibles desviaciones
- Aglomeración irregular, alteración de partículas, humedad fuera de especificación o segregación de la mezcla.
- Efecto sobre el producto final
- Puede modificar la fluidez, la humectabilidad, la dispersabilidad y la facilidad de reconstitución.
Envasado
El polvo se introduce en el envase definitivo mediante un sistema de llenado compatible con sus propiedades físicas. Se procura conservar las características logradas durante el proceso.
- Equipos industriales
- Envasadoras, dosificadores, sistemas de cierre, pesaje y codificación del lote.
- Variables de proceso
- Masa de llenado, temperatura del polvo, humedad ambiental, protección del envase e integridad del cierre.
- Posibles desviaciones
- Llenado irregular, contaminación posterior al secado, deterioro de los aglomerados o cierres defectuosos.
- Efecto sobre el producto final
- Condiciona la conservación física del polvo, su protección frente al entorno y su trazabilidad.
Liberación del lote
Se revisan las verificaciones y los registros establecidos para determinar la conformidad del producto terminado.
- Equipos industriales y de laboratorio
- Instrumentos de muestreo, equipos de análisis de humedad, actividad de agua y otras comprobaciones aplicables al producto.
- Variables de proceso
- Especificaciones fisicoquímicas, microbiológicas y funcionales, cuando procedan, además de la trazabilidad y los registros de fabricación.
- Posibles desviaciones
- Humedad o actividad de agua fuera de especificación, resultados analíticos no conformes o incidencias pendientes de evaluación.
- Efecto sobre el producto final
- Fundamenta la decisión de liberar el lote conforme a los criterios de aceptación establecidos.
Sigue las etapas en orden numérico o selecciona directamente el equipo que deseas explorar.
Recepción de materias primas
Cómo se fabrican industrialmente los alimentos en polvo: una formulación puede elaborarse mezclando ingredientes previamente secos o incorporando una base obtenida mediante atomización. Cada ruta combina operaciones de preparación, transformación, recuperación o acondicionamiento. La calidad del producto depende de la coordinación entre estas etapas y los controles establecidos.
Las dos rutas pueden combinarse dentro de una misma cadena de fabricación. La decisión depende de las características del producto, de la disponibilidad de instalaciones y de la viabilidad técnica y económica de cada alternativa.
Cómo se controla la homogeneidad, estabilidad y calidad del producto final
Idea clave: El control de calidad de los batidos en polvo combina análisis fisicoquímicos, microbiológicos y funcionales con procedimientos de higiene y trazabilidad. Estas verificaciones se distribuyen a lo largo del proceso industrial y permiten detectar desviaciones de composición, humedad, homogeneidad o estabilidad antes de autorizar la liberación de cada lote.
Qué análisis permiten comprobar la calidad de cada lote
Imagina que una mezcladora acaba de procesar 500 kg de preparado alimenticio. Extraer una pequeña muestra de la parte superior y comprobar su composición difícilmente aportará información suficiente sobre lo que sucede en el resto del lote.
La industria necesita establecer procedimientos de muestreo representativo que consideren las características del material, las dimensiones del equipo y las posibles variaciones durante la descarga.
Una vez obtenidas las muestras, pueden realizarse diferentes ensayos:
| Parámetro | Método o instrumento orientativo | Finalidad |
|---|---|---|
| Humedad | Métodos gravimétricos o instrumentales. | Determinar el contenido de agua. |
| Actividad de agua | Medidor de actividad de agua. | Evaluar determinadas condiciones de estabilidad. |
| Granulometría | Tamizado o difracción láser. | Conocer la distribución de tamaños. |
| Densidad aparente | Ensayos volumétricos. | Caracterizar el comportamiento del polvo. |
| Homogeneidad | Muestreo y análisis de componentes. | Verificar la distribución de ingredientes. |
| Reconstitución | Ensayos de humectación y dispersión. | Evaluar la preparación del producto. |
| Calidad microbiológica | Métodos analíticos según los peligros identificados. | Verificar aspectos de seguridad alimentaria. |
Cada parámetro aporta información diferente. Una granulometría situada dentro de las especificaciones no demuestra automáticamente que los ingredientes estén distribuidos de manera uniforme.
Del mismo modo, un resultado satisfactorio de humedad no permite conocer por sí mismo el comportamiento microbiológico del producto.
Desde un enfoque operativo, el sistema de calidad debe permitir relacionar las desviaciones detectadas con sus posibles causas:
| Desviación observada | Aspecto del proceso que debe investigarse |
|---|---|
| Aparición de terrones | Humedad ambiental, almacenamiento y acondicionamiento. |
| Composición irregular | Dosificación, mezclado y segregación posterior. |
| Variaciones de granulometría | Tamizado, atomización o aglomeración. |
| Dificultades de dispersión | Formulación y características superficiales de las partículas. |
| Peso incorrecto del envase | Dosificación y ajuste de la envasadora. |
Esta relación entre resultados analíticos y variables industriales permite orientar las actuaciones correctivas. Los límites de aceptación deben establecerse específicamente para cada producto, considerando su formulación, las condiciones de fabricación y los requisitos aplicables.
Cómo protege el envasado industrial la estabilidad del polvo
El trabajo de fabricación puede verse comprometido si el producto terminado se almacena en un envase incapaz de protegerlo frente a las condiciones ambientales previstas.
La entrada de humedad favorece determinados fenómenos de apelmazamiento, mientras que la exposición al oxígeno puede contribuir a la oxidación de las grasas y al deterioro de otros ingredientes sensibles.
Para entender cómo se conserva un alimento en polvo, debes distinguir dos conceptos que suelen confundirse:
- Contenido de humedad: expresa la cantidad de agua presente en el alimento.
- Actividad de agua: relaciona la presión de vapor del agua presente en el alimento con la del agua pura a la misma temperatura. Permite evaluar su disponibilidad termodinámica y determinadas condiciones de estabilidad.
Dos alimentos con contenidos de humedad similares pueden presentar actividades de agua diferentes, puesto que la interacción del agua con los componentes de su formulación puede variar.
Una actividad de agua suficientemente reducida puede dificultar la proliferación de determinados microorganismos. Sin embargo, algunos pueden sobrevivir durante el almacenamiento, por lo que un alimento seco no debe considerarse automáticamente estéril.
La selección del envase constituye, por tanto, una decisión de ingeniería que debe considerar diferentes propiedades:
| Característica del envase | Función tecnológica |
|---|---|
| Barrera frente al vapor de agua | Limita la entrada de humedad ambiental. |
| Barrera frente al oxígeno | Reduce la exposición de ingredientes susceptibles de oxidarse. |
| Integridad del sellado | Ayuda a mantener las condiciones de protección previstas. |
| Resistencia mecánica | Protege el contenido durante la manipulación y el transporte. |
| Identificación del lote | Facilita la trazabilidad del producto. |
Las instalaciones industriales pueden incorporar dosificadoras de tornillo sinfín, selladoras automáticas, sistemas de control de peso y equipos de inspección adaptados a las características del preparado.
La automatización permite coordinar estas operaciones y detectar determinadas desviaciones. Sin embargo, un sistema de inspección no compensa una selección inadecuada del material de envasado o un proceso de fabricación insuficientemente controlado.
También existe una dimensión económica. El coste del envase debe evaluarse junto con su capacidad de protección, las pérdidas de producto y las condiciones de distribución. Reducir el espesor de un material para ahorrar costes puede resultar contraproducente si compromete la estabilidad durante el almacenamiento.
Trazabilidad, seguridad alimentaria y requisitos normativos
Cuando observas el código de lote impreso en un envase, estás viendo una pequeña parte de un sistema documental que permite reconstruir el recorrido industrial del producto.
La trazabilidad vincula las materias primas recibidas con las operaciones de fabricación y los productos distribuidos. Ante una incidencia, esta información facilita la investigación de sus posibles causas y la identificación de los lotes afectados.
Un sistema de gestión industrial puede registrar información como:
- Identificación y procedencia de las materias primas.
- Lotes de ingredientes empleados en cada fabricación.
- Cantidades dosificadas y órdenes de producción.
- Parámetros de proceso registrados.
- Resultados de los controles de calidad.
- Identificación de los envases y productos terminados.
- Información relativa a la distribución.
En España, la fabricación alimentaria está sujeta al marco normativo europeo. El Reglamento (CE) n.º 852/2004 establece que los operadores deben crear, aplicar y mantener procedimientos permanentes basados en los principios del sistema de Análisis de Peligros y Puntos de Control Crítico (APPCC), en los términos establecidos por la normativa.
Este sistema permite identificar peligros y determinar las medidas necesarias para controlarlos según las características del producto y de las instalaciones.
En una fábrica de alimentos en polvo, algunos aspectos que deben valorarse son:
| Área de control | Aspecto que debe gestionarse |
|---|---|
| Recepción de materias primas | Identificación y cumplimiento de especificaciones. |
| Higiene industrial | Prevención de contaminaciones durante la fabricación. |
| Gestión de alérgenos | Reducción y control de contaminaciones cruzadas. |
| Mantenimiento | Conservación de las condiciones adecuadas de los equipos. |
| Manipulación y transporte | Prevención de contaminaciones y alteraciones del material. |
| Envasado | Protección e identificación del producto terminado. |
| Trazabilidad | Localización de los lotes implicados ante una incidencia. |
Los requisitos generales de higiene deben distinguirse de las condiciones específicas de composición, etiquetado y declaraciones saludables que puedan resultar aplicables a determinadas categorías de alimentos.
Desde el punto de vista empresarial, resulta mucho más eficiente detectar una desviación mientras el producto todavía se encuentra dentro de la fábrica que descubrirla cuando cientos de envases ya han entrado en la cadena de distribución. La prevención, el mantenimiento y la automatización de los controles tienen una repercusión directa sobre los costes operativos.
La próxima vez que añadas un preparado alimenticio en polvo a un vaso de agua, fíjate en cómo se humedece, se dispersa y modifica la textura del líquido. Detrás de ese comportamiento encontramos decisiones relacionadas con la granulometría, la formulación, el secado, la aglomeración y las condiciones de conservación.
Esa es precisamente una de las aportaciones más interesantes de la ingeniería industrial a la tecnología alimentaria: convertir materias primas con comportamientos diferentes en productos que puedan fabricarse de manera reproducible, mediante procesos evaluables y bajo especificaciones previamente establecidas. El reto empieza mucho antes de poner en marcha una mezcladora y continúa hasta que el producto llega al consumidor.
Referencias consultadas:
- García Alarcón, M., Cedeño Pinos, C. del C., Muñoz Moreno, I., Guàrdia i Gasull, D., & Bañón Arias, S. J. (2025). Desarrollo de nuevos smoothies en polvo aglomerados con extractos polifenólicos. Anales de Veterinaria de Murcia, 39.
- Parlamento Europeo y Consejo de la Unión Europea. (2004, 29 de abril). Reglamento (CE) n.º 852/2004 relativo a la higiene de los productos alimenticios. Diario Oficial de la Unión Europea, L 139.
- Ueda, J. M., Morales, P., Fernández-Ruiz, V., Ferreira, A., Barros, L., Carocho, M., & Heleno, S. A. (2023). Powdered foods: Structure, processing, and challenges: A review. Applied Sciences, 13(22), 12496.
- Valera, A. (2025, 12 de junio). Spray drying: De la escala piloto a la producción industrial de ingredientes en polvo. AINIA.